Qué exige una línea de envase metálico
Solicitar evaluación técnicaEn una línea de tapas o de botes, cada estación marca el ritmo de la siguiente. Un desfase en la alimentación de la prensa, en el transporte o en el agrupado se traduce en atascos, en producto dañado y en rechazo. El sincronismo entre ejes y entre máquinas no es un ajuste fino que se deja para el final: condiciona la arquitectura de control desde el primer esquema.
Las plantas metalgráficas fabrican muchas referencias en la misma línea: diámetros, alturas, tipos de tapa, mosaicos de palé distintos. Cada cambio de formato que depende de ajustes manuales es tiempo de línea parada y una fuente de errores. Por eso buscamos que los cambios se gestionen desde la pantalla de operador, con recetas y parámetros guardados por referencia.
Es raro que una línea de envase salga entera de un solo fabricante. La engomadora, el horno, la prensa o la envolvedora suelen venir de proveedores distintos, cada uno con su propio control. Integrarlos para que compartan información y se regulen entre ellos es donde se gana o se pierde el rendimiento de la línea completa.
Muchas prensas y máquinas del sector tienen una estructura mecánica que aguanta décadas, mientras que su electrónica ya no tiene repuesto ni soporte del fabricante. Sustituir la máquina entera por un problema de control es, muchas veces, la opción más cara. Conservar la mecánica y renovar la parte eléctrica y de control es una alternativa que conviene estudiar antes de decidir.
Qué automatizamos en una planta metalgráfica
Alimentación de hojalata y prensas
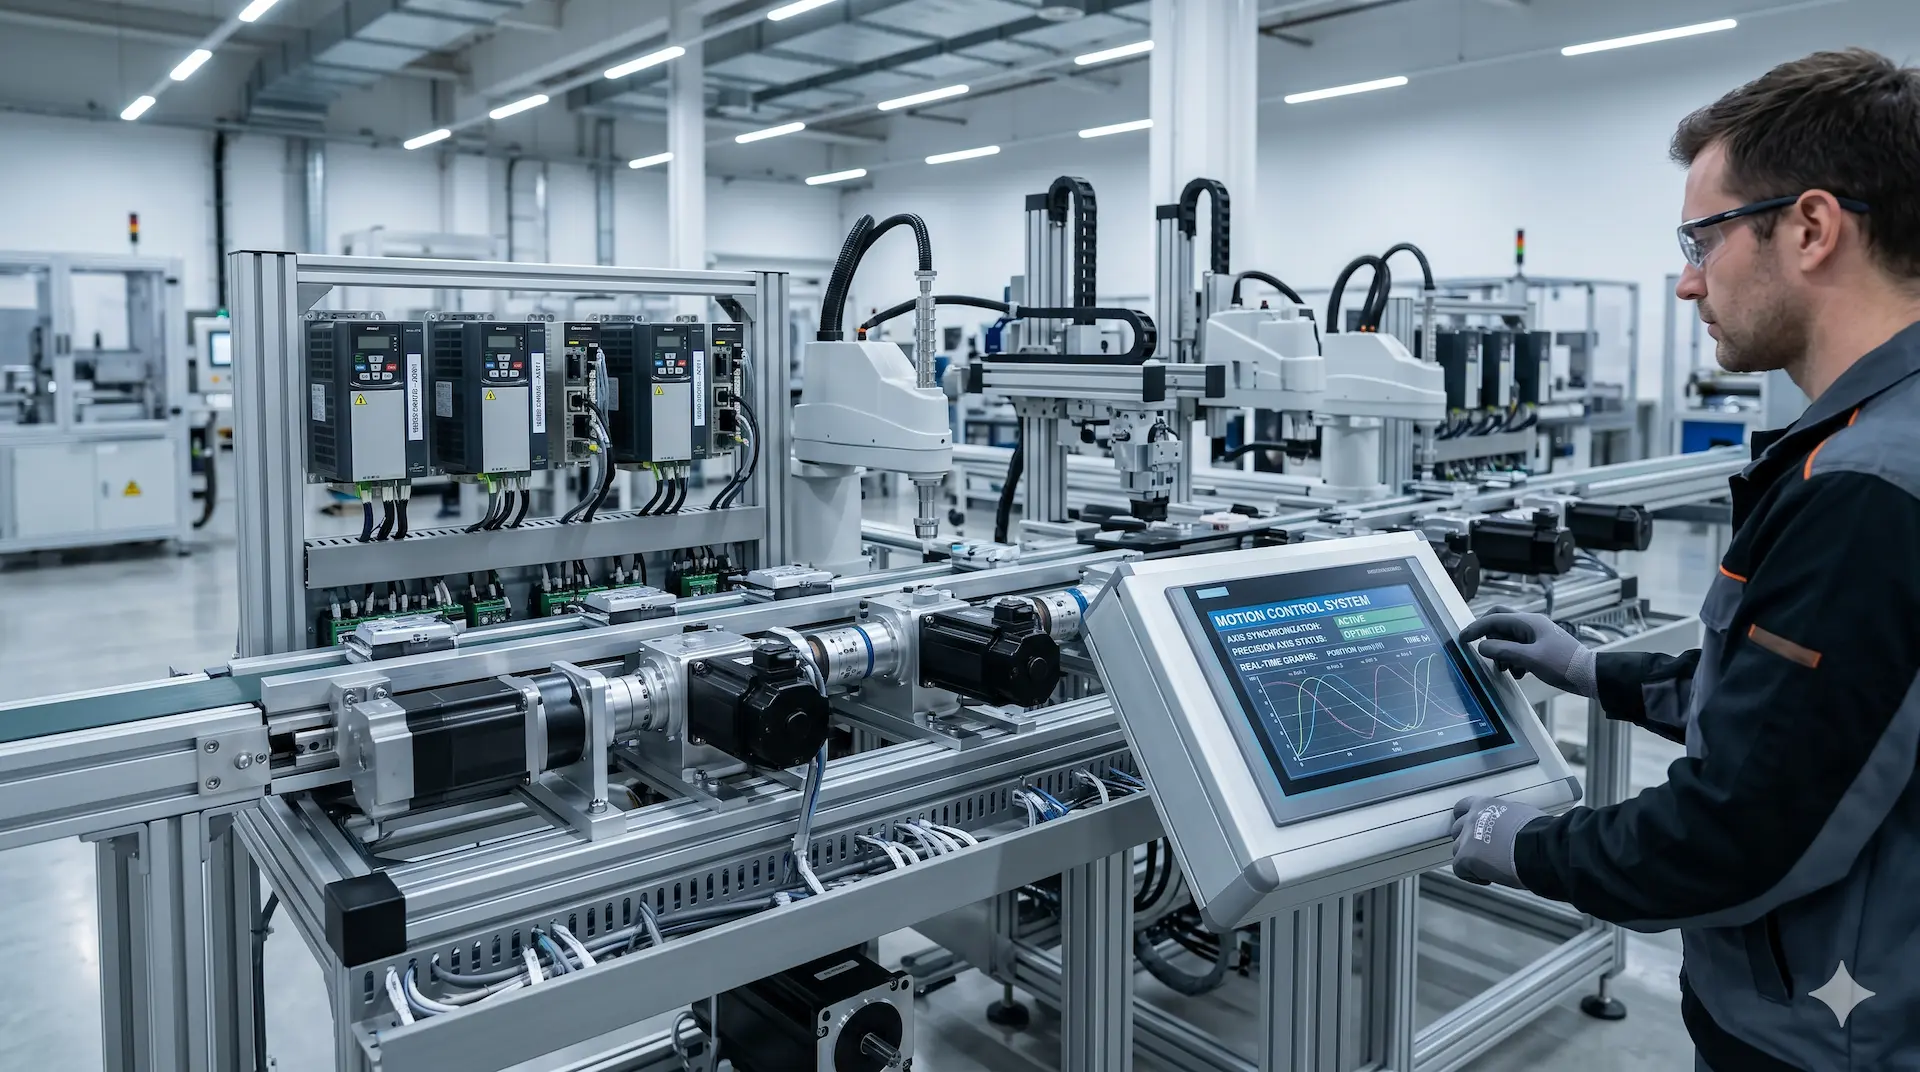
Desarrollamos el control de mesas de alimentación con motores lineales programables, que dosifican la hoja con precisión a la entrada de la prensa, y el de las propias prensas de embutición y troquelado. La sincronización de los ejes la resolvemos con motion control, con Lenze, del que somos Partner Oficial, como plataforma de referencia para aplicaciones de alta dinámica.
Rebordeado, engomado e inspección con visión artificial
Integramos rebordeadoras y engomadoras en el control de la línea, aunque procedan de otro fabricante. Después del engomado incorporamos visión artificial conectada al transporte: cuando la cámara detecta una incidencia, la línea actúa sobre el producto sin esperar al operario, y el control de calidad se hace en tiempo real.
Transporte, agrupado y retractilado
Conectamos la línea con transportes magnéticos para tapas sueltas y para paquetes retractilados, con regulación automática de la saturación: si una máquina llega a su capacidad máxima, el suministro se detiene, y se reactiva cuando vuelve a haber hueco. En las envolvedoras añadimos control de la soldadura del paquete, ajuste del retractilado según la temperatura del producto, detección de tapas volteadas y rechazo automático de paquetes defectuosos.
Paletizado y despaletizado robotizado
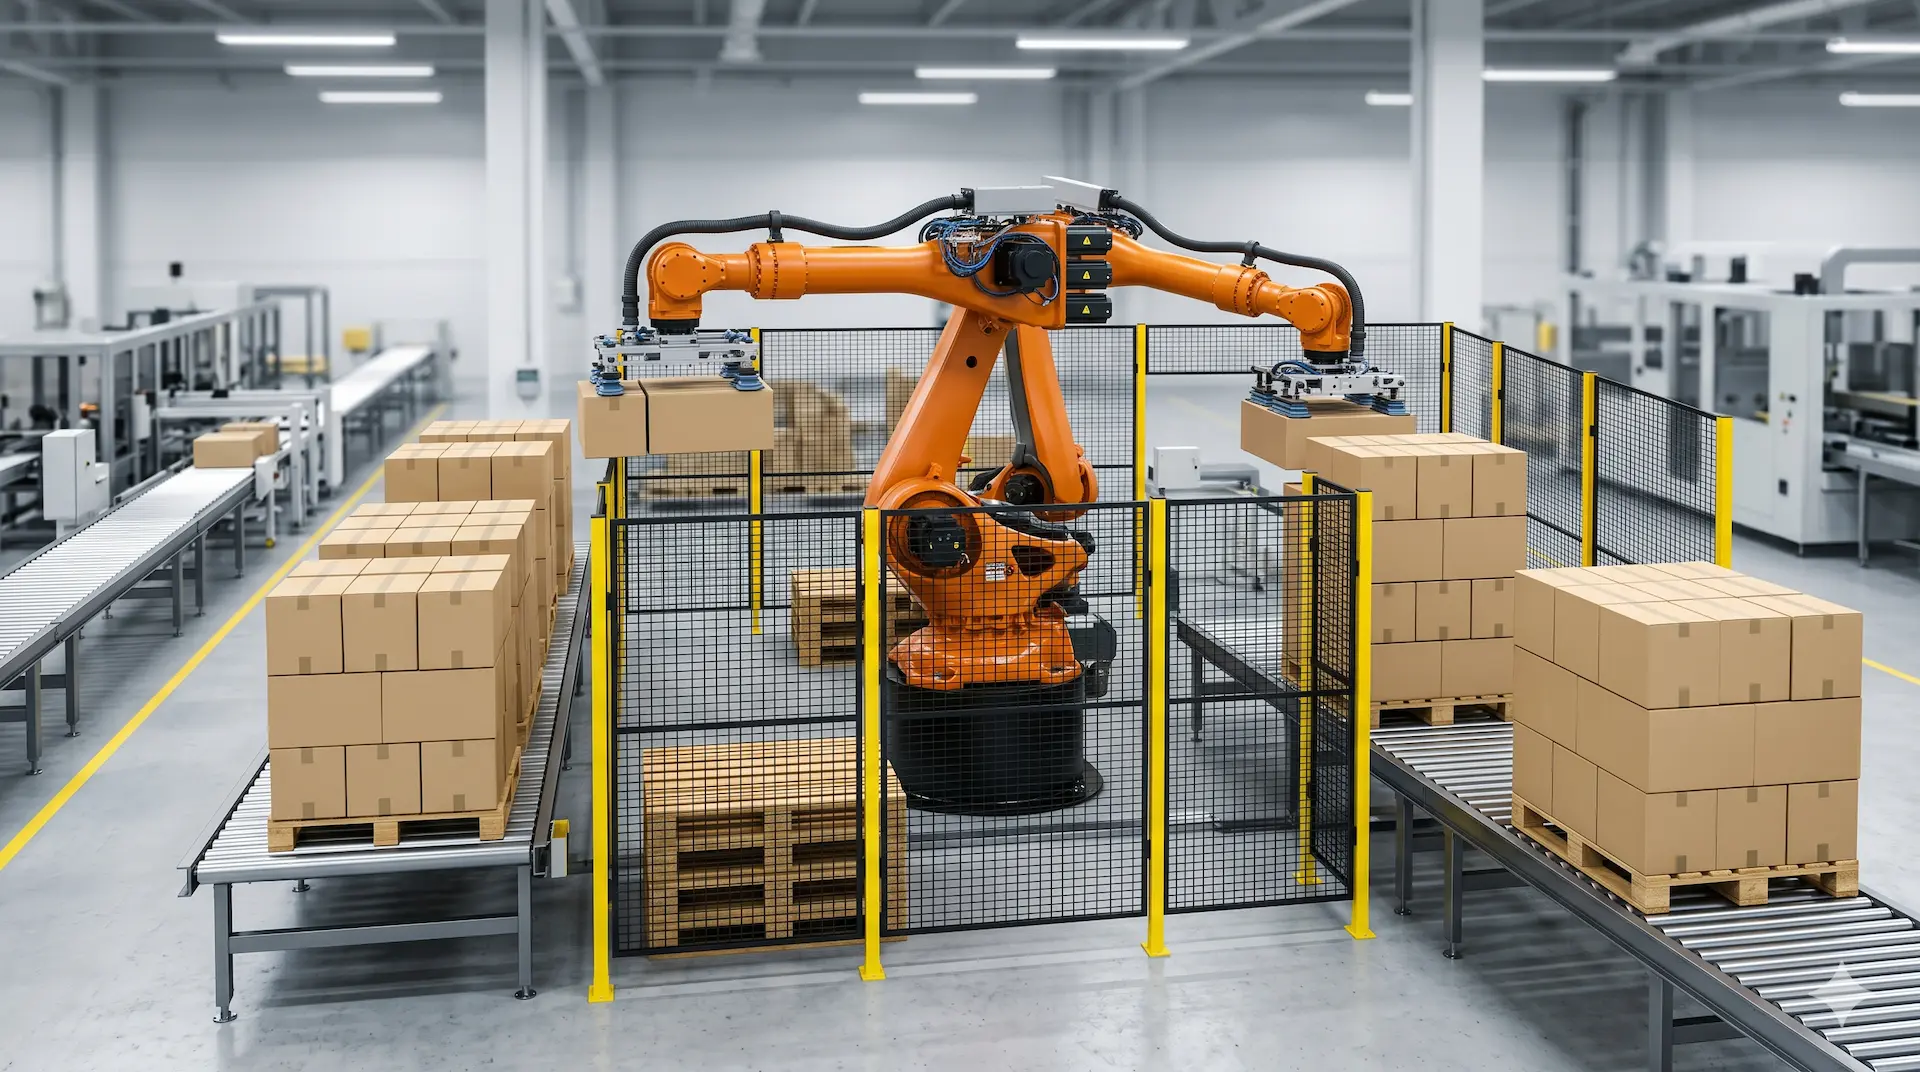
Al final de la línea diseñamos células de paletizado y despaletizado con robots antropomórficos, mosaicos configurables por referencia y varios formatos de palé. Con pulmones de acumulación y zonas de seguridad independientes, el cambio de palé se hace sin detener la producción. A la entrada, el despaletizado automático alimenta la línea desde bandejas o desde palés retractilados.
Retrofit de prensas y máquinas sin soporte
Hemos intervenido maquinaria de fabricantes como Alfons Haar, Krupp, Crabtree y Littell. Estudiamos el funcionamiento de la máquina, rehacemos esquema y armario eléctrico, desarrollamos un software de control nuevo y editable, y mantenemos o mejoramos las funciones que tenía. El detalle del servicio está en la modernización de maquinaria.
Tecnología y normativa en líneas metalgráficas
Solicitar evaluación técnicaLa plataforma de control la elegimos según la planta. Donde la base instalada es Siemens, trabajamos con S7-1500 y planificamos la migración de S7-300 antes de que una avería obligue a hacerla con prisa. En plantas que pertenecen a grupos internacionales, el estándar de control suele fijarlo la central y los datos de producción tienen que reportar a sus sistemas corporativos: trabajamos con ese estándar, sea Siemens o Allen-Bradley, en lugar de imponer el nuestro.
La seguridad de las prensas exige funciones de alta consecuencia, como la habilitación del ciclo, la supervisión de la posición del carro o el control del modo de operación, que se resuelven con niveles de prestación PLd o PLe según ISO 13849-1 y con la serie EN ISO 16092 como referencia específica para prensas. Lo desarrollamos con PLC.
En máquinas existentes, la referencia es el RD 1215/1997 sobre equipos de trabajo. Cuando un retrofit cambia funciones o prestaciones de forma relevante, hay que valorar si es una modificación sustancial: con el Reglamento (UE) 2023/1230, aplicable desde enero de 2027, quien la realiza asume las obligaciones del fabricante. Lo analizamos antes de definir el alcance, no después.
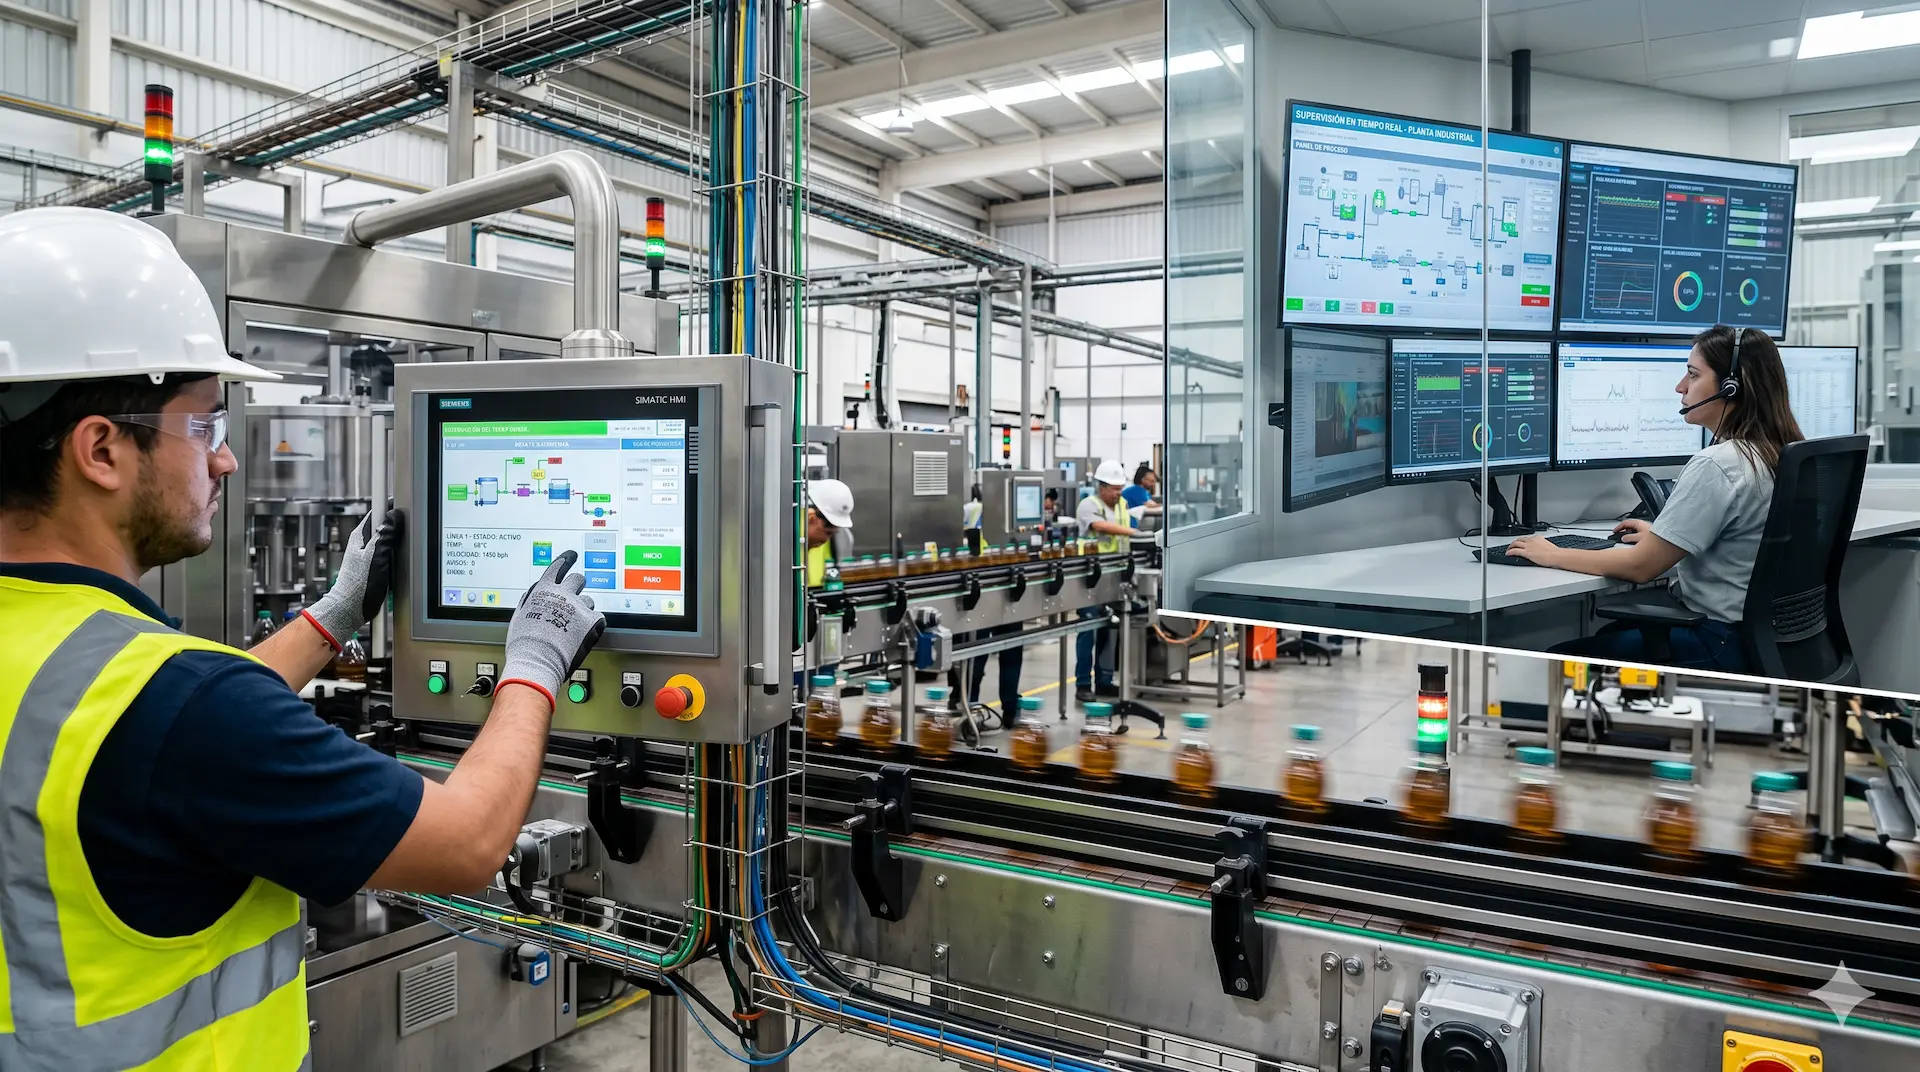
Sobre esa base, la supervisión con sistemas SCADA da el OEE por línea y turno, el histórico de paradas y sus causas, y la información necesaria para decidir dónde está el siguiente cuello de botella.
¿Tienes una línea que no alcanza la cadencia prevista o una máquina cuyo control ya no tiene repuesto?
Escríbenos a través del formulario indicando el tipo de máquina o línea, el fabricante, el control que lleva instalado y qué quieres conseguir. Te respondemos con una primera valoración técnica en menos de 48 horas.
Solicitar valoración técnicaProyectos en metalgráfica
Solicitar evaluación técnicaLínea completa de fabricación y paletizado de tapas
Una línea nueva, desde la alimentación de la hojalata hasta el palé, planteada como lineas automatizadas completas y no como suministro de una máquina aislada. Incluye una prensa hidráulica de 150 toneladas reformada en su parte eléctrica, mecánica, hidráulica y neumática, que alcanza hasta 2.400 tapas por minuto. La engomadora y el horno, de otros fabricantes, quedan integrados en el control y el transporte de la línea. Se completa con inspección por visión artificial, transporte magnético con regulación de saturación, envolvedoras con rechazo automático y paletizado robotizado con cambio de palé sin parar.
Célula de despaletizado para bandejas y palés retractilados
La instalación anterior solo trabajaba con bandejas de tapas. Desarrollamos una célula con dos robots antropomórficos que acepta tanto bandejas como palés de paquetes retractilados, con una desenvolvedora que retira el plástico antes de la entrada a línea. Mantiene las funciones que tenía la instalación anterior, mejora su rendimiento y da a la línea la flexibilidad de trabajar con los dos formatos.
Paletizador de cajas con ocho líneas de entrada
Sustituimos un paletizador cartesiano sin soporte del fabricante por un sistema con dos robots antropomórficos que recibe cajas de ocho líneas de producción. Un escáner identifica cada caja y el sistema la dirige a su palé según la línea de procedencia. Trabaja con tres tipos de palé, alimenta de forma automática palés y láminas de cartón, y mantiene siempre un palé en espera, otro en proceso y otro terminado. El operario solo interviene en la configuración y en la reposición de consumibles.
Retrofit de una prensa multitroquel en Marruecos
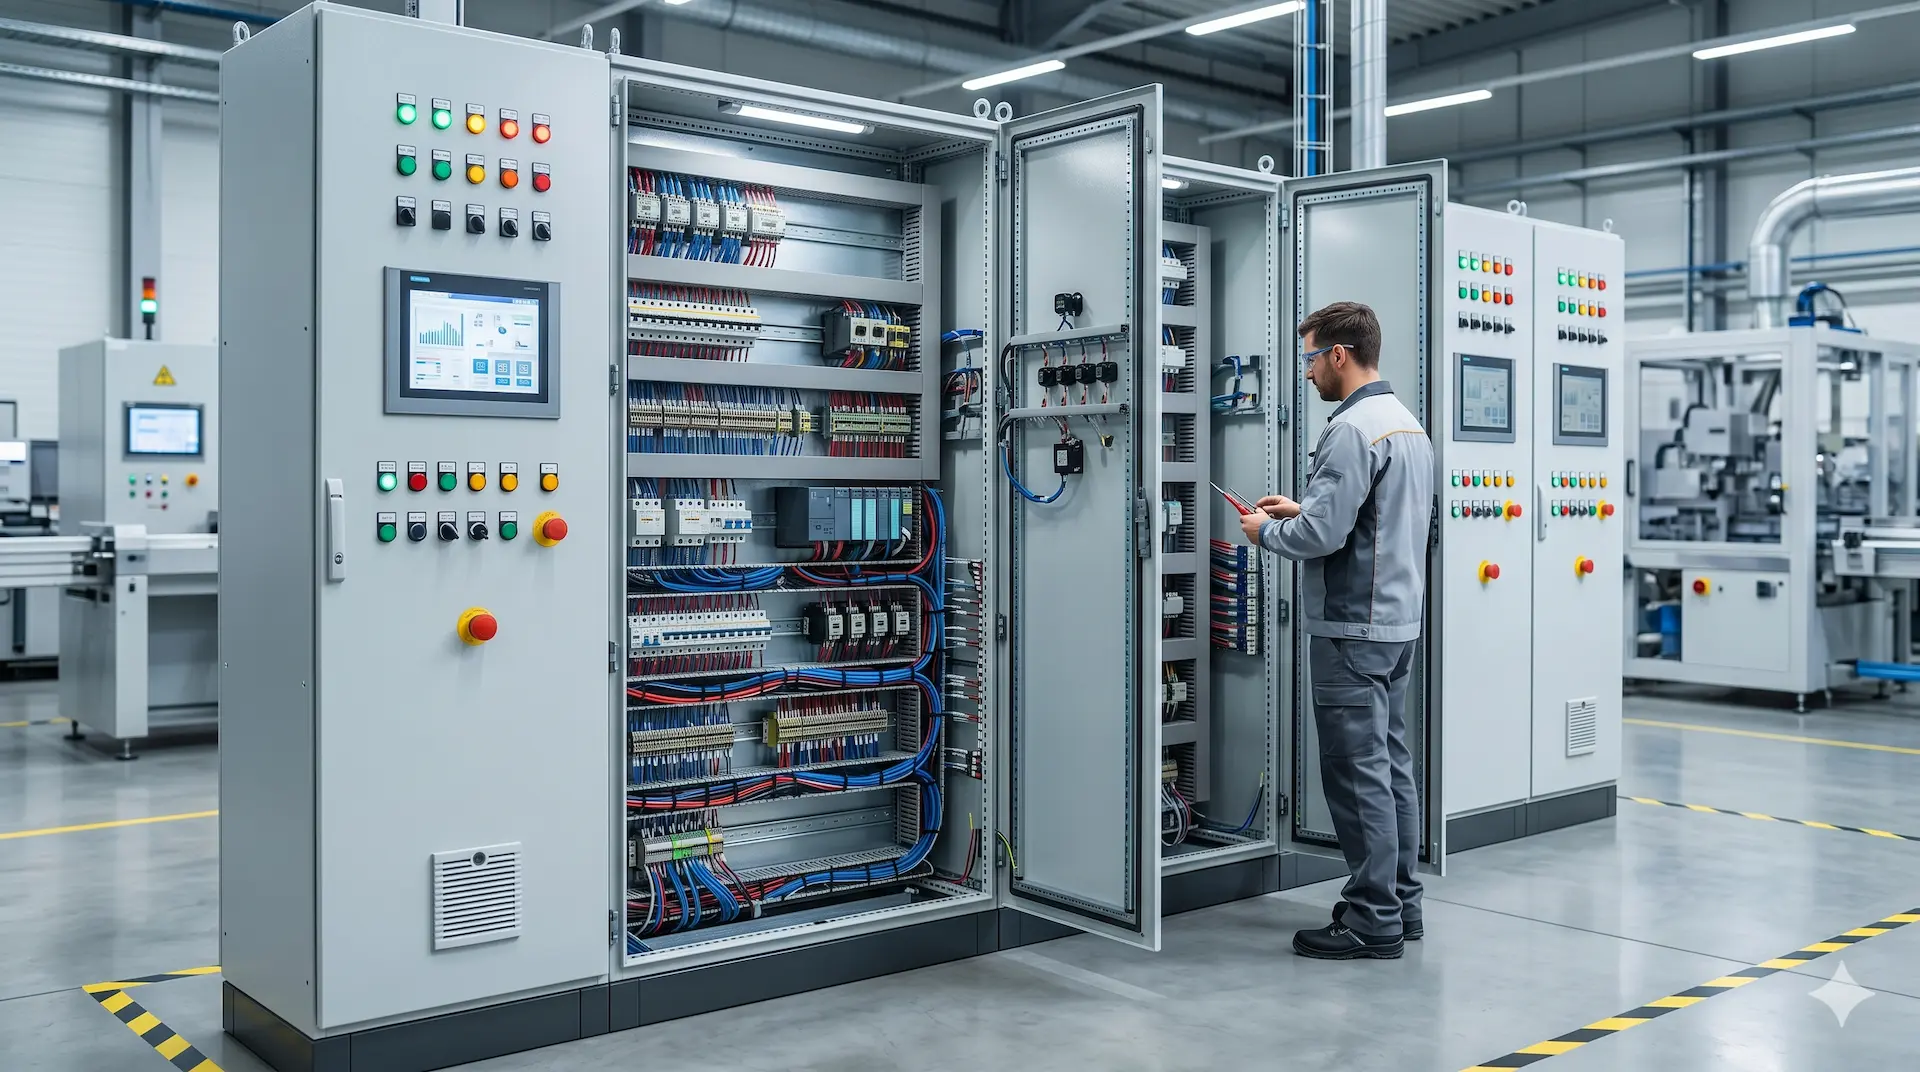
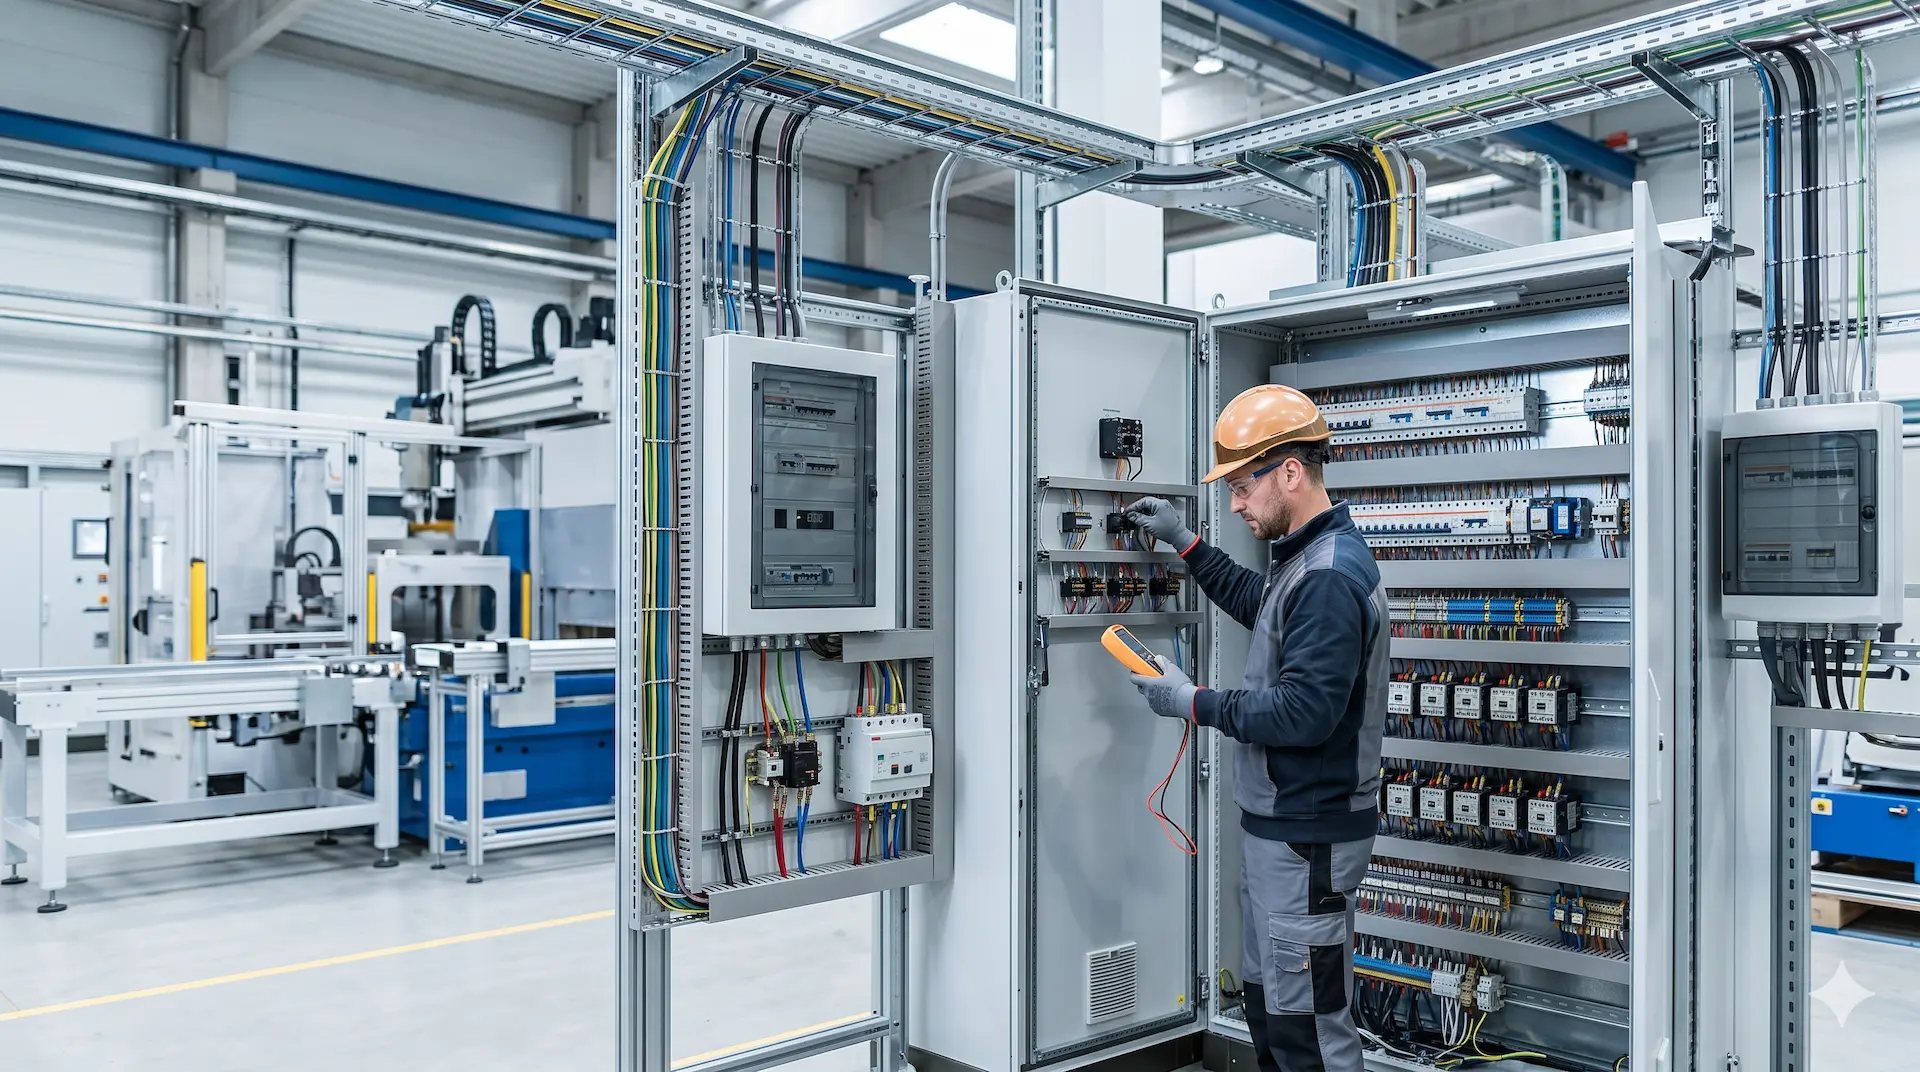
Migración completa del sistema eléctrico y de control de una prensa de embutición para latas cuya electrónica había quedado obsoleta. Durante unos tres meses preparamos en nuestras instalaciones el armario eléctrico, el esquema y el software de PLC y HMI. En planta, dos técnicos sustituyeron la instalación en unas cinco semanas y la puesta en marcha llevó otras dos. La prensa trabaja hoy con un control actual y editable, preparado para incorporar nuevas funciones. El armario lo diseñamos y fabricamos dentro de nuestro servicio de cuadros eléctricos.
Cómo abordamos un proyecto en una planta de envases
Solicitar evaluación técnicaEmpezamos por la instalación, no por el catálogo: cómo funciona la máquina, qué equipos hay que conservar, qué falla y qué necesita la planta a medio plazo. Todo lo que se puede adelantar se hace en taller (armarios montados y probados, software verificado, material acopiado), de modo que la intervención en planta y la parada de producción se reducen a lo imprescindible.
Tras la puesta en marcha seguimos dando asistencia técnica, y lo que aprendemos en cada planta lo aplicamos en la siguiente para que los problemas que un cliente ya ha sufrido no se repitan.
Preguntas Frecuentes
¿Integráis máquinas de otros fabricantes en la misma línea?
Sí, es lo habitual en este sector. Los integramos en el control y el transporte de la línea para que compartan señales y se regulen entre sí, lo que permite aprovechar la maquinaria existente y reducir la inversión.
¿Cuándo compensa el retrofit de una prensa frente a sustituirla?
Cuando la estructura mecánica está en buen estado y el problema está en la electrónica, el control o la falta de repuesto. En ese caso, renovar la parte eléctrica y de control prolonga la vida útil de la máquina a un coste inferior al de una nueva. Si la mecánica también está al límite, lo decimos en el análisis previo.
¿Cuánto tiempo está parada la máquina durante un retrofit?
Depende del alcance y del tamaño de la máquina. Preparamos en taller todo lo posible para que la intervención en planta sea corta. Como referencia, en la migración completa de una prensa multitroquel la preparación llevó unos tres meses en nuestras instalaciones y el trabajo en planta unas siete semanas, incluida la puesta en marcha. La cifra de cada caso se da tras revisar la instalación.
¿Trabajáis en plantas fuera de España?
Sí. Muchos de nuestros clientes del sector pertenecen a grupos con plantas en varios países. El retrofit de la prensa multitroquel descrito más arriba, por ejemplo, se ejecutó en una planta de Marruecos. Preparamos en taller todo lo que se puede adelantar para que el desplazamiento sea el mínimo imprescindible.
¿Con qué marcas de control trabajáis en metalgráfica?
Trabajamos con el estándar de la planta. Programamos Siemens, desde S7-300 hasta S7-1500, y Allen-Bradley cuando el grupo lo fija como estándar. En accionamientos y sincronismo usamos Lenze, del que somos Partner Oficial, y en neumática, Festo, también como Partner Oficial.