Qué condiciona la automatización en una planta de alimentación
Solicitar evaluación técnicaEn alimentación, el producto no puede esperar. Un equipo que se para aguas arriba de un túnel de congelación, de un horno o de una envasadora compromete el lote entero. Por eso la coordinación entre máquinas (cuándo alimentar, cuándo retener, cuándo desviar) pesa tanto como la automatización de cada máquina por separado.
El proyecto llave en mano empieza con la definición precisa de lo que la instalación debe hacer, no de cómo debe estar construida. La especificación funcional describe los requisitos de rendimiento — cadencia, disponibilidad, calidad —, los requisitos de interfaz con el proceso existente y los requisitos de documentación y formación. Jomar traduce esa especificación en ingeniería de detalle.
Las zonas de procesado se lavan con frecuencia, a veces con agua a presión y agentes químicos. Eso condiciona el grado de protección de robots, sensores y cuadros, los materiales de envolventes y utillajes, y el trazado de canalizaciones para que no acumulen suciedad. Una instalación que no se ha pensado para lavarse acaba dando averías eléctricas o problemas de higiene.
Una misma línea envasa varias referencias, tamaños de envase y mosaicos de palé. Si cada cambio depende de ajustes manuales de guías, topes y posiciones, la línea pierde en cada cambio el tiempo que gana produciendo. Automatizar esos ajustes y guardar los parámetros por referencia reduce la parada entre formatos.
Buena parte de la maquinaria de empaquetado, dosificación y envasado llega de fábrica con su propio autómata, a menudo Omron u otra marca distinta del estándar de la planta. El reto no es programar cada máquina, sino conseguir que todas intercambien señales y trabajen al ritmo de la línea.
Qué automatizamos en alimentación y bebidas
Alimentación automática de líneas
Automatizamos la entrada de producto y de material de envase a la línea para eliminar la carga manual y mantener un flujo estable. El despaletizado automático de envases y materias primas procedentes de almacén forma parte de este mismo planteamiento.
Conexión con equipos de proceso
Integramos la línea con los equipos de proceso que la rodean, como los túneles de congelación, de modo que la alimentación y la evacuación del producto se regulen según la capacidad real de cada equipo y el proceso no se interrumpa por acumulaciones o huecos.
Empaquetado, agrupación y cambio de formato
En estaciones de agrupación y empaquetado aplicamos actuadores con ajuste automático de posición para que el cambio de referencia se haga desde la pantalla de operador. Lo resolvemos con neumática industrial y con accionamientos eléctricos cuando la aplicación pide posiciones variables.
Paletizado y despaletizado robotizado
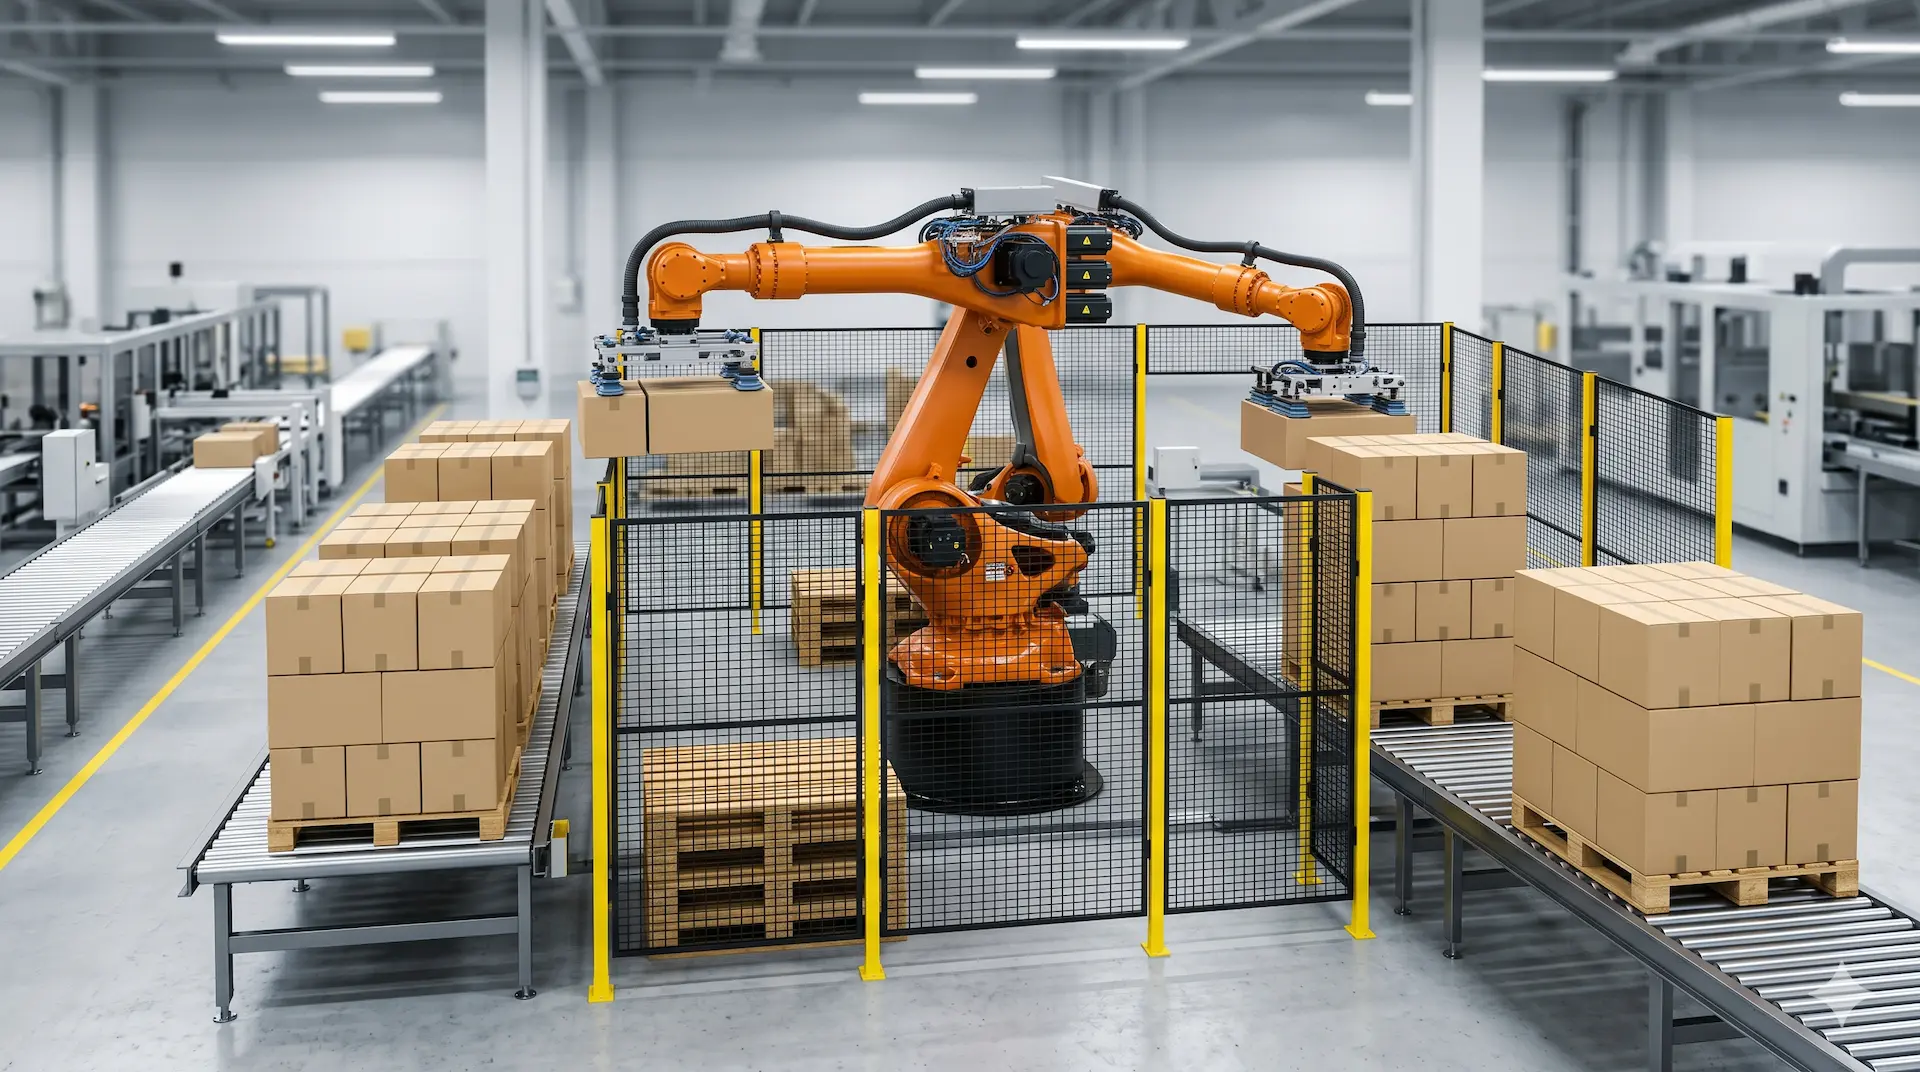
La robótica en la industria alimentaria tiene su aplicación más extendida en el fin de línea: agrupación, carga de palé y retractilado. Diseñamos células robotizadas con robots de grado de protección adecuado al lavado de la zona, mosaicos configurables por referencia y salidas de palé protegidas con cortinas de seguridad y muting, para que el palé salga sin detener la célula. El detalle del servicio está en nuestro paletizado.
Registro de parámetros críticos
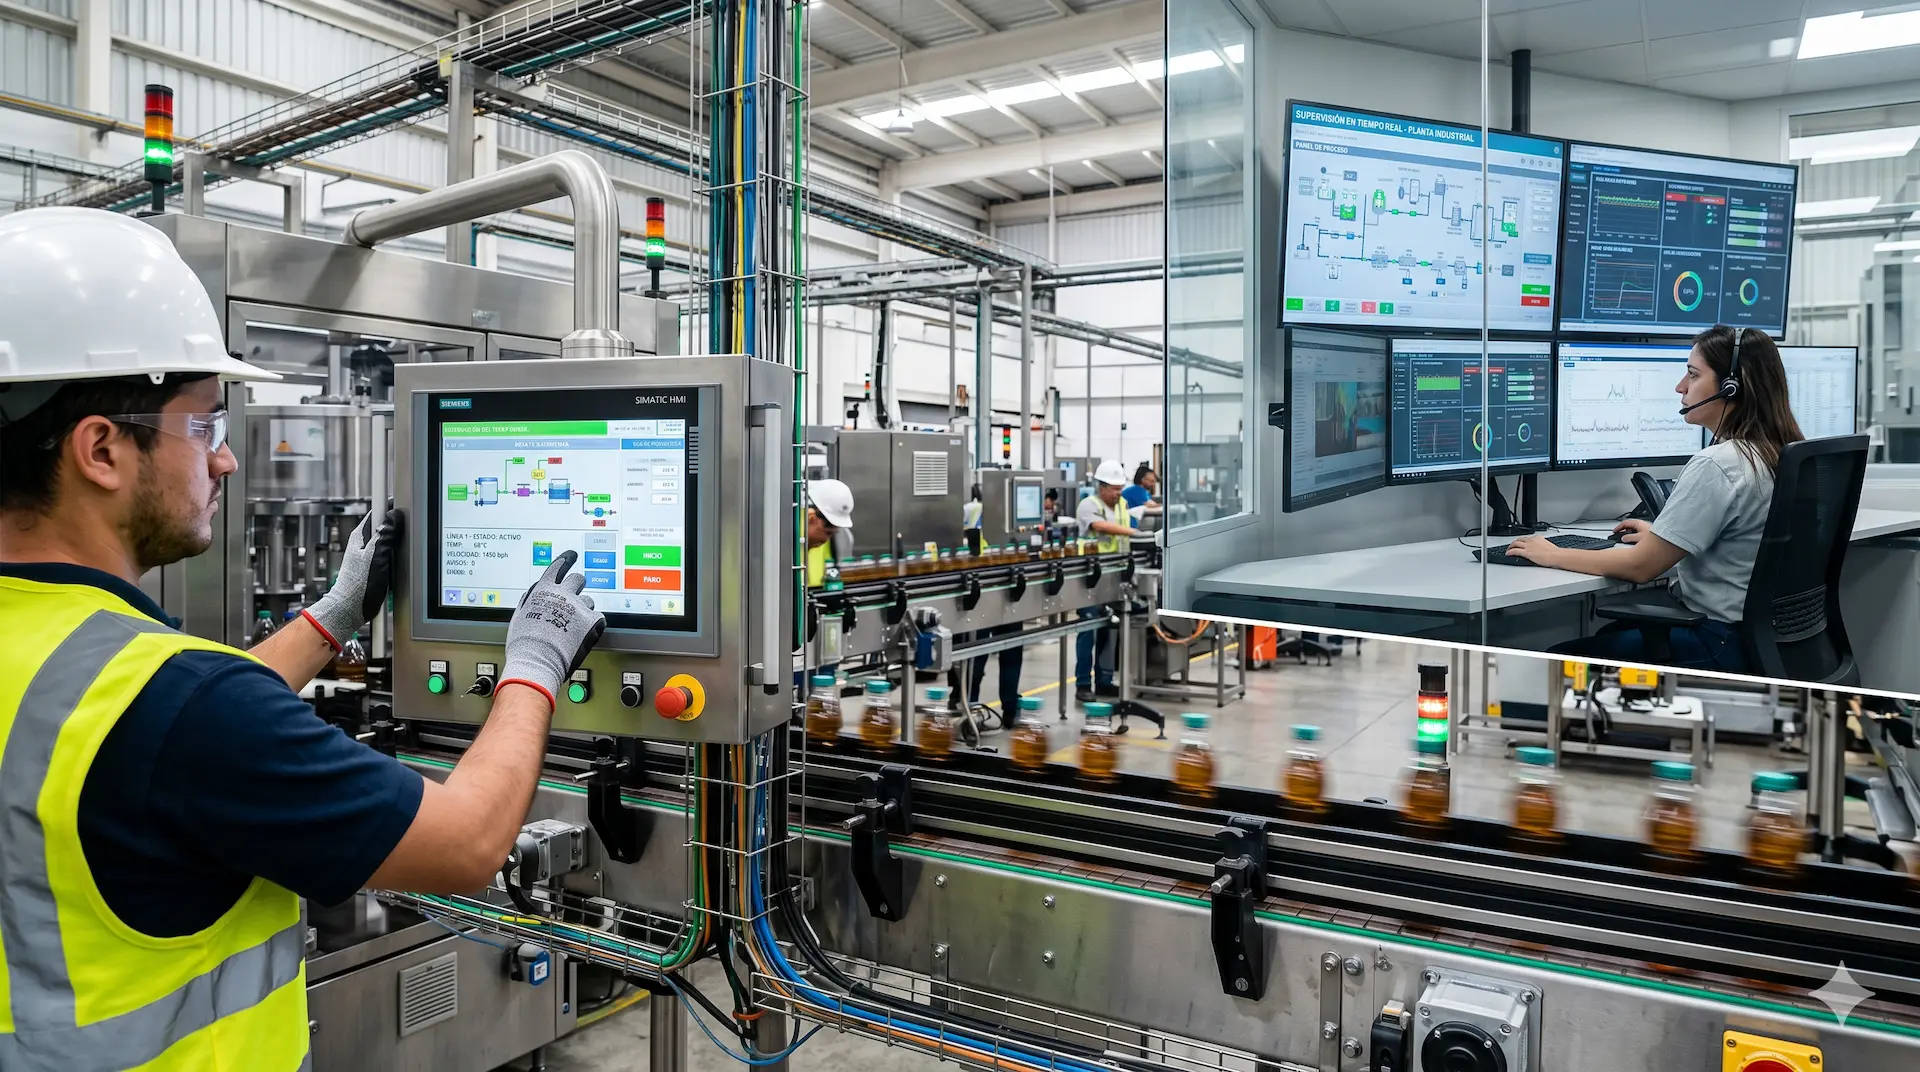
Temperaturas, tiempos y presiones de proceso quedan registrados y asociados al lote, con recetas por referencia en la pantalla de operador. Lo desarrollamos en HMI monitorización procesos.
Requisitos técnicos y normativa
Solicitar evaluación técnicaEl sistema de control tiene que sostener el plan APPCC de la planta, que exige el Reglamento (CE) 852/2004 relativo a la higiene de los productos alimenticios: los puntos críticos de control se miden, se registran y generan alarma cuando salen de rango.
Los elementos que pueden entrar en contacto con el producto, como utillajes, pinzas o superficies de transporte, se seleccionan conforme al Reglamento (CE) 1935/2004 sobre materiales en contacto con alimentos. En el diseño de maquinaria para zonas de procesado tomamos como referencia los requisitos de higiene y limpiabilidad de la norma EN 1672-2.
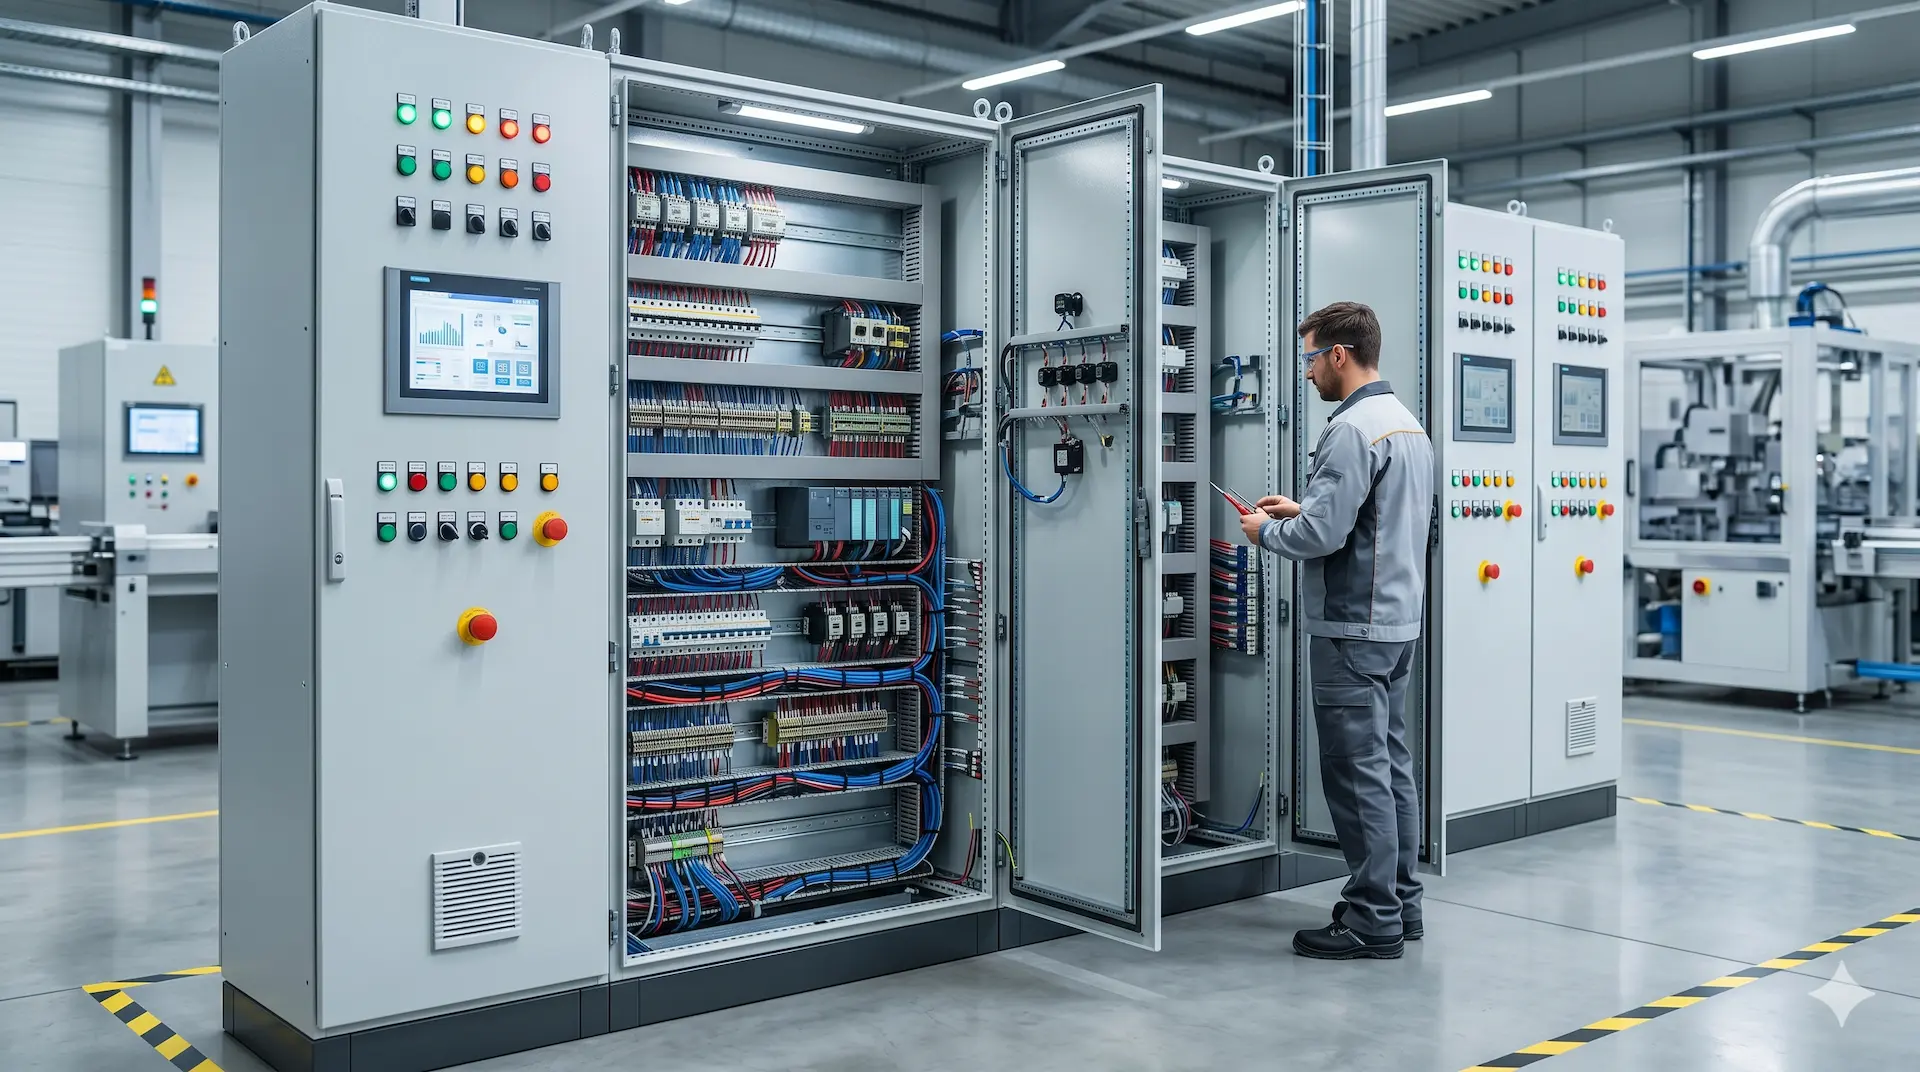
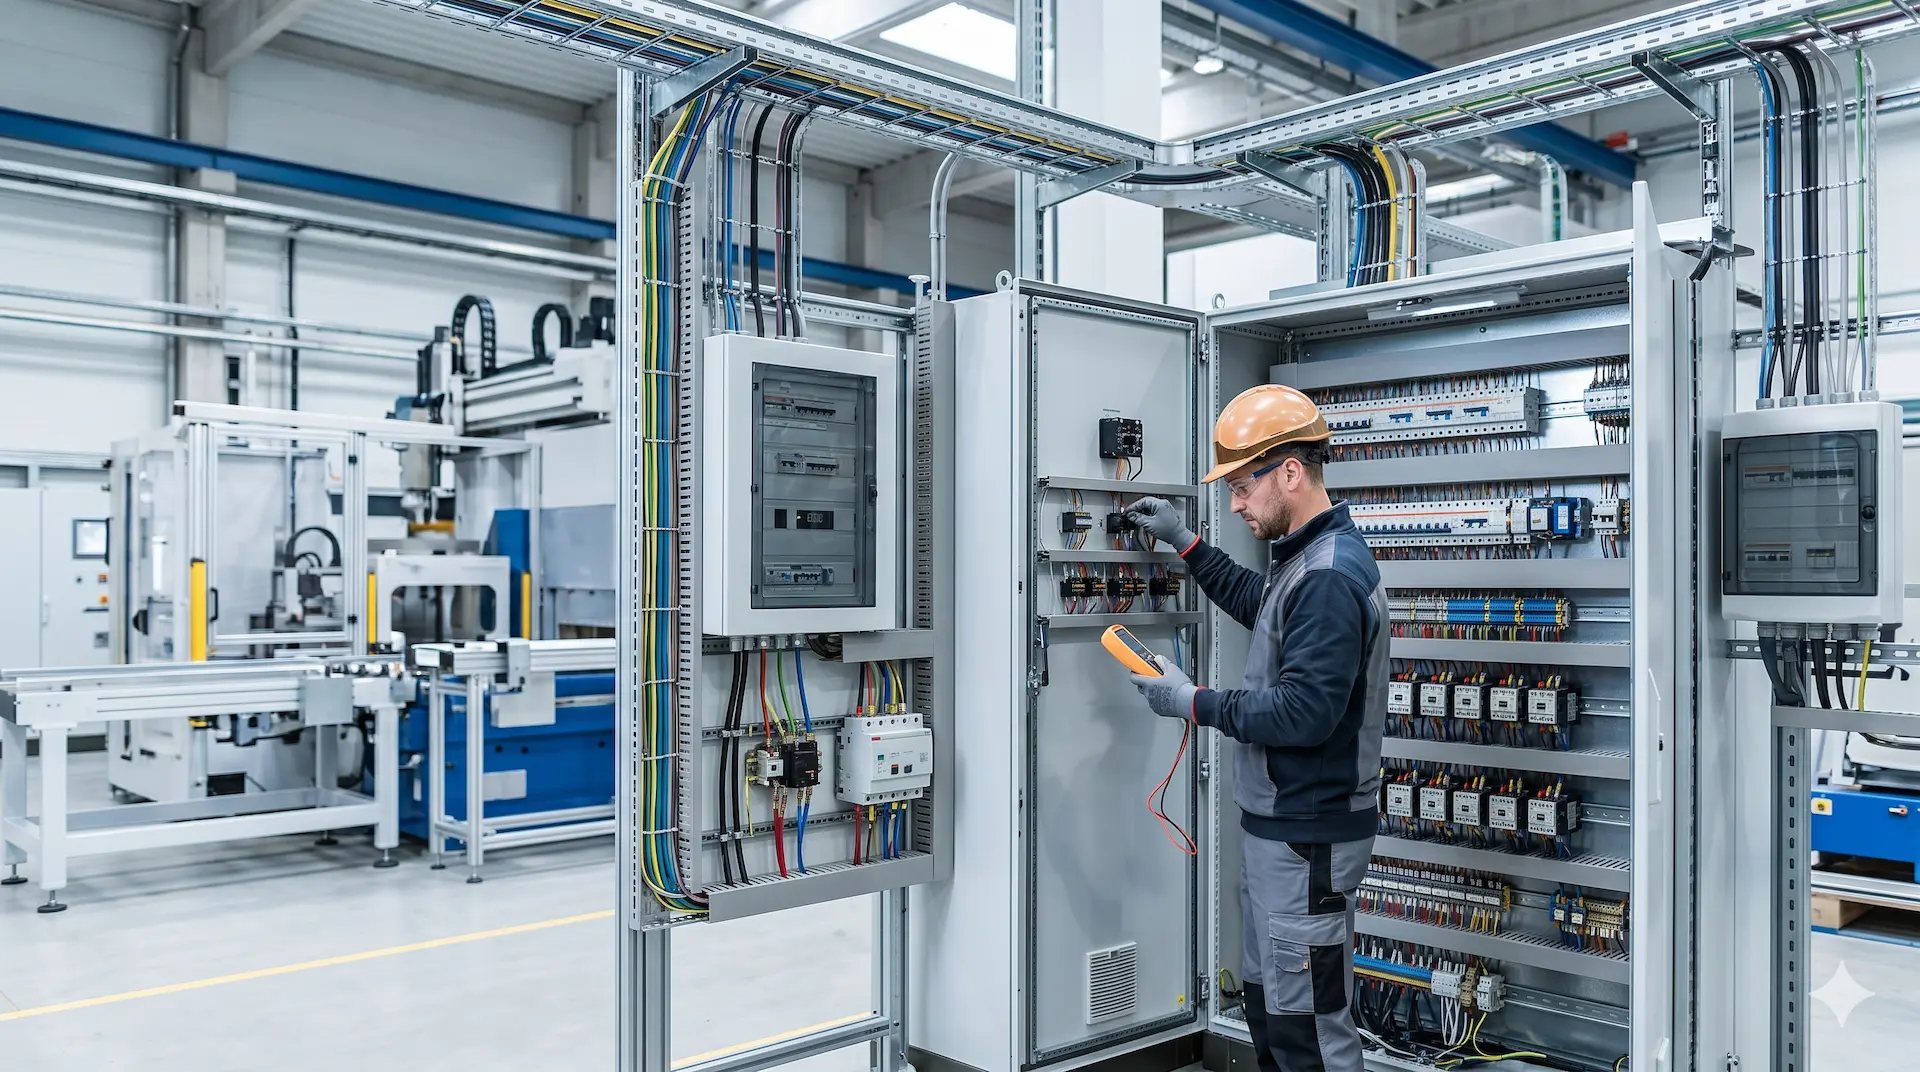
Los cuadros en zonas de lavado se fabrican con envolventes de acero inoxidable y grados de protección IP65, IP66 o superiores, según la presión y la temperatura del lavado. Los diseñamos y fabricamos en cuadros eléctricos.
La seguridad de las células y de las máquinas modificadas se resuelve con evaluación de riesgos y funciones de seguridad conforme a ISO 13849-1, y con el RD 1215/1997 como referencia para los equipos de trabajo existentes. Lo abordamos en seguridad.
¿Tienes un punto de la línea que depende de carga manual o un fin de línea que no sigue el ritmo de producción?
Escríbenos a través del formulario indicando el producto, el formato de envase, la cadencia que necesitas y las condiciones de limpieza de la zona. Te respondemos con una primera valoración técnica en menos de 48 horas.
Solicitar valoración técnicaExperiencia en alimentación
Solicitar evaluación técnicaAutomatización de una planta de producto congelado
Para un fabricante de producto congelado automatizamos la alimentación de la línea, el paletizado y la conexión con los túneles de congelación. El resultado fue una planta capaz de producir más con menos intervención manual, con un sistema más flexible ante los cambios de producción y con la continuidad del proceso asegurada entre equipos.
Paletizado de cajas aplicado a cualquier producto
El paletizado de cajas procedentes de varias líneas, con identificación por escáner y gestión continua de palés en espera, en proceso y terminados, es una tecnología que hemos desarrollado en plantas de envase metálico y que se aplica igual a producto alimentario. Lo explicamos en metalgráfica envases.
Preguntas Frecuentes
¿Qué grado de protección necesitan robots y cuadros en zonas de lavado?
Depende de cómo se limpie la zona. Para salpicaduras y limpieza con agua a baja presión suele bastar con IP65 o IP66. Con lavado a alta presión y temperatura hacen falta protecciones superiores y fundas o versiones específicas del robot. Lo definimos a partir del procedimiento de limpieza real de la planta, no del catálogo.
¿Podéis integrar máquinas de envasado que traen su propio control?
Sí. Es lo más habitual en el sector. Conectamos las máquinas con el control de la línea para que intercambien señales de marcha, paro, bloqueo y fallo, y trabajen al ritmo del conjunto. Si el fabricante no facilita la comunicación prevista, lo detectamos en el análisis previo y proponemos la alternativa.
¿Se puede automatizar el paletizado con muchos formatos distintos?
Sí. Los mosaicos de palé y los parámetros de cada referencia se configuran desde la pantalla de operador, sin cambios mecánicos. Cuando los formatos son muy distintos, se estudia la pinza para que cubra toda la gama o se prevé un cambio de herramienta automático.
¿Podéis intervenir sin parar la producción?
Preparamos en taller los cuadros, el software y la célula para que la intervención en planta sea lo más corta posible y encaje en una parada programada o en un periodo de menor producción. La parada exacta se fija con la planta antes de empezar.
¿Qué información necesitáis para valorar el proyecto?
El producto y el formato de envase, la cadencia de la línea, las máquinas que hay instaladas y su control, el espacio disponible y el procedimiento de limpieza de la zona. Con esos datos podemos orientarte sobre el alcance y el plazo.